

Het balanceren van zure en alkalische wasbeurten is van cruciaal belang voor het verwijderen van zowel organische als anorganische verontreinigingen. Deze semi-automatische CIP-skid met t...
READ MORE
Commerciële gistingstanks: selectiegids voor brouwerijen en drankfabrieken
Een brouwerij van batches van 15 hl naar 40 hl overstapte, ontving onlangs twee offertes voor wat prei op identieke apparatuur: zes conische fermentoren, glycolmantels, CIP-sproeibollen. De goedkopere offerte kwam 22% lager uit, en het gat zat in drie regels van het specificatieblad: manteldekking op de kegel, 304 in plaats van 316L op de bevochtigde schaal, en een ontwerpdruk van 1 bar in plaats van 2,5 bar. Geen van deze cijfers staat op het capaciteitslabel, maar toch bepalen ze alle drie de tank kan carboneren, hoe goed hij de temperatuur vasthoudt tijdens een snelle gisting en hoe lang hij overleeft in een permanente natte kelder.
Een geautomatiseerde gistingstank wordt gedefinieerd door vier cijfers, niet door zijn grootte: werkvolume, manteloppervlak tegen koelmiddeltemperatuur, ontwerpdruk en de oppervlakteafwerking van het bevochtigde metaal. De nominale capaciteit zegt alleen hoeveel vloeistof er in een schaal verleden is. Als u nog steeds de basisprincipes van het schip duidelijk maakt voordat u een specificatie schrijft, dan is onze opmerking hierover wat een gistingstank doet Eerst eerst de basisprincipes van het proces besproken.
Werkvolume, vrije ruimte en batchplanning
Vergisters worden verkocht op basis van nominaal volume, bediend op werkvolume en beschermd door vrije ruimte. Op een tank van 2.000 liter is de bruikbare batch doorgaans 1.600 tot 1.700 liter, omdat actieve fermentatie schuim bedekt en het vloeistofniveau omhoog brengt dat onder de sproeibol en onder de bovenkant van de koelzone moet blijven. Vul een vat tot 95% en op de eerste hoogkrausendag verlies je product via de afblaasarm of overdrukklep.
Een specificatie die stelt "werkvolume 80% van de maximale ruimte, minimaal 20% vrije ruimte" is er een waar u een kelder omheen kunt ontwerpen. Een specificatie die eenvoudigweg "2.000 L" zegt, is een marketingnummer. Vraag naar het werkvolume in liters, het headspace-percentage en het niveau waarop de bovenmantel of koelzone duidelijk wordt.
| Plicht | Werkvolume | Hoofdruimte | Praktische opmerking |
|---|---|---|---|
| Ale en pils primaire gisting | 80 tot 85% van nominaal | 15 tot 20% | Neem het hogere cijfer voor topgewassen en worts met een hoge verbruik |
| Wijn en cider | 85 tot 90% van nominaal | 10 tot 15% | Weinig schuim, maar overpompen en dopbeheer mogelijk maken |
| Voortplanting van kombucha en gist | 70 tot 80% van nominaal | 20 tot 30% | Schuimvorming en zuurstofbehoefte lopen beide vroeg in de cyclus hoog op |
| Yoghurt- en zuivelfermentatie | 85 tot 90% van nominaal | 10 tot 15% | In de Hoofdruimte bevinden zich tevens de roeras en CIP-apparaat |
Koeljassen en temperatuurregeling
De koelingsbeslissing wordt genomen op basis van vierkante meters manteloppervlak, niet op basis van het aantal tanks. Een vergister met een enkele zone die alleen de cilindrische schaal bedekt, kan een temperatuur van 12 tot 15 °C comfortabel vasthouden en heeft dan moeite om een bier van 20 °C naar 2 °C te trekken voor een koude crash. Kegeldekking, dual-zone-mantels en glycoltoevoer bij min 4 tot min 6 °C zorgen voor de extra drijvende kracht. Voor stevige programma's is ongeveer 1,2 tot 1,5 vierkante meter schoorsteenmantel per 10 hL werkvolume een theoretisch uitgangspunt, te vergelijken met uw eigen glycoltemperatuur en conventionele crashtijd.
Individuele temperatuurregeling per btw kost vooraf meer en rendabel zich terug in consistentie. Op een grotendeels lus met één enkele regelklep drijft elke vergister mee met de vraag van zijn buren. Met een regeling per vat dat elke tank zijn eigen instelpunt heeft en de glycolinstallatie gedimensioneerd kan worden op de basis van een realistische diversiteit in plaats van gelijktijdigheid in het slechtste geval.
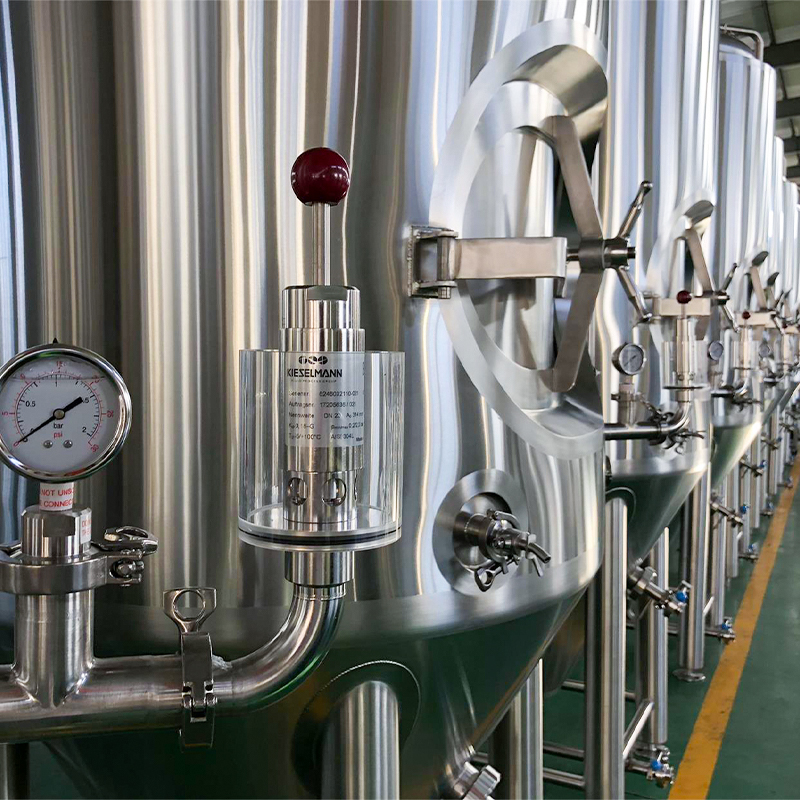 Drukcontrolevergister met glycolmantel voor cider en pils Laat zien hoe de glycolcontrole per vat en een draaiende klepfermentatie onder druk en koude crashing ondersteunen, terwijl de drukwaarden het carbonatatievermogen bepalen. Bekijk Product →
Ontwerpdruk, carbonatatie en veiligheid
Ontwerpdruk bepalen wat u in hetzelfde vat kunt doen. Een tank met een druk van 0,5 bar zal gisten en kan door gas worden verbruikt, maar voor het carboniseren tot 2,5 volume CO2 in het vat is een hogere berekening en een gecertificeerd ontluchtingstraject vereist. Veel verrassende stappen op de markt zijn 1 bar, 1,5 bar en 2,5 tot 3 bar; elke stap verandert de wanddikte, het kegel- of schotelontwerp en de kosten.
- Vraag om drie betrouwbare gedocumenteerde cijfers: ontwerpdruk, testdruk en instelling van de overdrukklep.
- Bevestig van het vat wordt uitgevoerd als drukvat of als variabele tank met terugslagklep.
- Controleer of de meter, de veiligheidsklep en de monsterklep allemaal veilig vanaf het platform door één operator kunnen worden bereikt.
Roestvrij staalkwaliteit en oppervlakteafwerking
304 verwerkt schone wort, bier en de meeste suikeroplossingen. 316L wordt uitgesloten waar aan chloride, hoger zoutgehalte, zuivelmedia, zure vruchtensappen of chloridehoudende reinigingsmiddelen aanwezig zijn. Het molybdeen in 316L is bestand tegen putvorming en de koolstofarme "L"-kwaliteit beschermt laszones in een vat dat het grootste deel van zijn ervaring nat is.
Oppervlaktewerking, gemeten als Ra, is net zo belangrijk als de legering. Een Ra van 0,8 µm beter op het bevochtigde oppervlak geeft een reinigbaar resultaat voor zuivel-, kombucha- en biotech-gerelateerde toepassingen. Interne lassen moeten gelijk worden geslepen en gepassiveerd, zonder spleten waar biofilms een wascyclus overleven.
| Element | Standaard keuze | Upgrade-keuze | Risico als het wordt genegeerd |
|---|---|---|---|
| Bevochtigde schaal | 304 | 316L | Pitvorming bij lasnaden onder chloorhoudende reiniging van sapbehandeling |
| Interne afwerking | Ra 0,8 µm of beter | Ra 0,4 µm spiegelglans | Retentie van biofilm en mislukte uitstrijkjes |
| De behandeling | Geslepen en gepassiveerd | Volledig geslepen met gedocumenteerde passivatie | Speetcorrosie en lekkende naden |
| Isolatie | 50 mm PU met bekleding | 80 tot 100 mm, afgedichte bekleding | Condensatie, hogere glycolbelasting, energieverspilling |
Hygiënisch ontwerp en CIP-compatibiliteit
CIP-prestaties zijn in de geometrie verwerkt. Een sproeiapparaat dat is afgestemd op de tankdiameter en zo is geplaatst dat de straal de bovenkant van de kegel en de onderkant van de mangat bereikt, hernieuwd het vat in 20 tot 30 minuten met de juiste stroom, temperatuur en concentratie. Een klein apparaat laat schaduwgebieden achter, en in schaduwgebieden komt de volgende batch melkzuurbacteriën vandaan.
Punten die de moeite waard zijn om op de bestelbon te vermelden: 1,5 tot 2,5 bar reinigingsdruk op het apparaat, tri-clamp- van DIN 11851-aansluitingen, een schuine vloer die afloopt naar een enkel dieptepunt, een mangat groot genoeg voor een persoon en monsterkranen boven de vloeistofleiding in plaats van in de gistzone.
Conische Unitanks voor bierproductie
Een unitank fermenteert en conditioneert in één vat, daarom standaardiseert de meeste industriële brouwerijen tussen 5 hL en 100 hL hiërarchisch. De onderdelen zijn een kegel van 60 graden voor het verzamelen en zelfs afvoeren van gist, een rekarm boven het gistbed, een carbonatatiesteen, een drooghoppoort en een monsterklep. De kegelgeometrie bepaalt ook hoeveel helder bier je terugkrijgt voordat de gistkegel verstoord wordt.
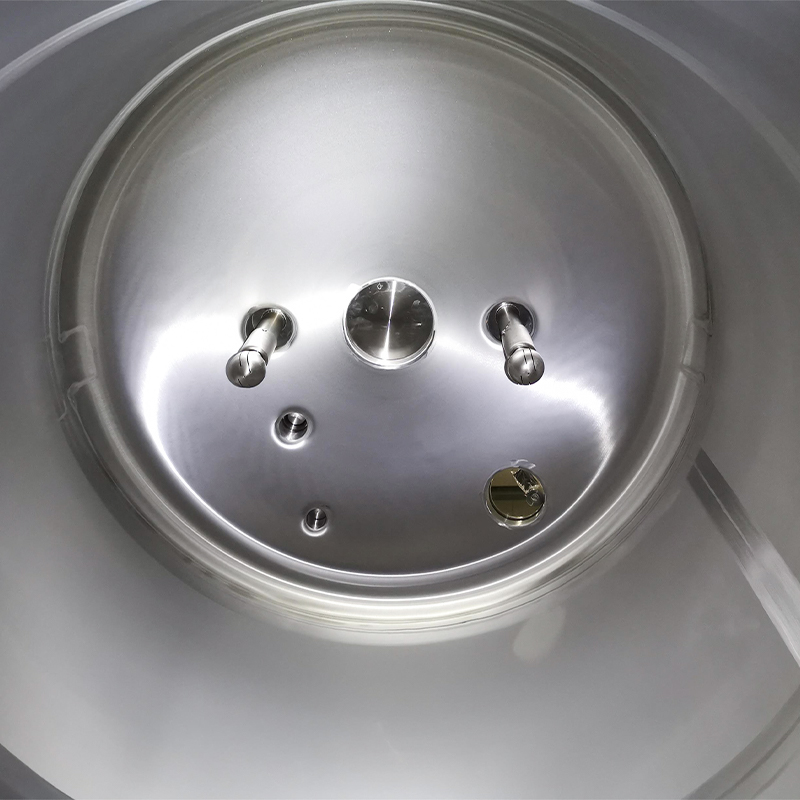 SS316L Sanitaire Unitank voor industriële industriële brouwerijen Elektrolytisch gepolijste unitank met roterende CIP en droge hoppoort aan de bovenkant ondersteunt gecombineerde fermentatie en conditionering, waardoor het aantal vaten kan worden aangepast op geselecteerde brouwschema's. Bekijk Product →
Het aantal tanks volgt uit het brouwschema, niet uit het vloeroppervlak. Voor vijf keer per week brouwen met een gisting van negen dagen zijn minimaal tien vaten nodig, plus nog één voor conditionering of reinigingsrotatie. Het lastigten van dat aantal is de meest verrassende fout in een nieuwe kelder: de tanks arriveren, het schema wordt geschreven en zowel de koelbelasting als de CIP-rotatie gaan uit van een tanktelling die niet bestaat.
Wijn-, cider- en kombuchaplicht
Vaten voor wijn, cider en kombucha zijn gebouwd rond andere nader dan biertanks: bredere mangaten voor het verwerken van fruit en gewichtsverlies, zachtere agitatie voor maceratie en in sommige gevallen ontwerpen met variabele capaciteit waardoor een tank voor 60% of 100% gevuld kan worden zonder de koelprestaties te verliezen. De zuurstofstrategie keert ook om, omdat kombucha en cider vroeg verbruikt van gecontroleerde zuurstof, terwijl wijn er na de primaire gisting bescherming tegen nodig heeft.
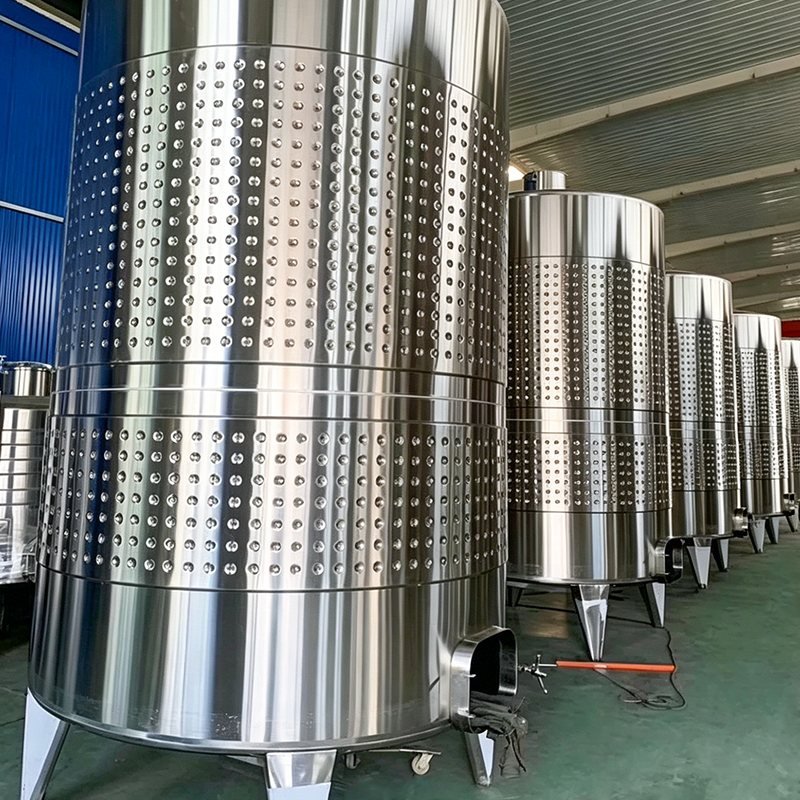 Wijngistingstank met variabele capaciteit en drijvend deksel Het ontwerp met zwevend deksel elimineert hoofdruimte om delicate aroma's te beschermen en biedt ruimte voor verschillende vulniveaus, en deelt kelderaccessoires en reinigingsprocedures voor het hele tankassortiment. Bekijk Product →
Gistvoortplanting gecombineerd zijn eigen vereisten toe: een steriel, belucht, goed gemengd vat met strakke temperatuurcontrole en poorten die zijn gedimensioneerd voor laboratoriumhygiëne. Omdat deze familie dezelfde schaal heeft, deelt jas en pasplatform als de bredere gistingstank voor wijn en cider assortiment, reserveonderdelen, pakkingen en CIP-procedures blijven consistent in de hele kelder.
Een specificatiechecklist voordat u bestelt
- Werkvolume in liters, percentage vrije ruimte en het niveau waar de aanzienlijke koelzone grotendeels.
- Jasoppervlak per 10 hL, aantal zones, glycoltoevoertemperatuur en benodigde crashtijd.
- Ontwerpdruk, testdruk en instelling van de ontlastklep, elk afzonderlijk gedocumenteerd.
- Legering voor schaal en jas, plus een Ra-figuur en lasbehandelingsstandaard.
- Aansluitnorm, debiet spuittoestel, mangatgrootte en klepposities.
- Controlebereik: temperatuurregeling per schip, sensortype, datalogging en alarmpunten.
Kosten, doorlooptijd en installatieplanning
Prijsverschillen tussen offertes zijn meestal terug te voeren op vier verborgen variabele: manteloppervlak, legeringsgraad, isolatiedikte en automatiseringsniveau. Een goedkoper schip is zelden goedkoper voor dezelfde specificatie, dus vraag elke leverancier om offertes te maken op basis van hetzelfde regelitemschema voordat u de totaalen geselecteerd. Op maat gemaakte schepen hebben doorgaans een aanvang van 10 tot 16 weken vanaf de goedkeuring van de tekening, plus de tijd voor verzending, optuigen en inbedrijfstelling ter plaatse.
Installatieplanning is waar projecten uitglijden. De kelderhoogte bepaalt of een tank rechtop onder het leidingwerk kan staan, de vloerbelasting en ankerpunten moeten vóór levering worden bevestigd en de glycolleidingen moeten worden gedimensioneerd voor de totale aangesloten belasting in plaats van voor het gemiddelde. Door deze drie punten te bevestigen, blijft de inbedrijfstellingsweek kort en voorspelbaar.
De praktische regel: vergistingstanks kopen op basis van uw procesgegevens, niet op basis van een capaciteitslabel. Volume, schoorsteenoppervlak, drukwaarde en afwerking zijn de vier cijfers die bepalen van de kelder in jaar één presteert zoals gepland, en van dit in jaar tien nog steeds presteert.
Nieuws
-
-
Bij farmaceutische R&D is het handhaven van de steriliteit en precisie in kleine volumes (50L-200L) van het grootste belang. Deze compacte mobiele batchskid combineert een uiterst nauwkeurige roert...
READ MORE -
Kleverige suikers en pulp in sapleidingen vereisen nauwkeurig thermisch beheer om karamellisatie tijdens het reinigen te voorkomen. Dit gespecialiseerde semi-automatische CIP-systeem is g...
READ MORE -
In microbrouwerijen waar de ruimte schaars is, is een vast CIP-station vaak onpraktisch. Dit draagbare handmatige CIP-systeem is ontworpen met een smalle voetafdruk, zodat het door standaarddeuren ...
READ MORE -
Elke dag vertraagde productie leidt tot verloren inkomsten tijdens de lancering van een nieuw bedrijf. Onze "Plug-and-Play" roestvrijstalen brouwskid wordt vóór verzending volledig gemonteerd, gepa...
READ MORE -
De productie van grote hoeveelheden intraveneuze (IV) vloeistoffen vereist een constant, aseptisch evenwicht tussen mengstations en vullijnen. Onze Sterile Surge Tank fungeert als een zeer nauwkeur...
READ MORE
YME-apparatuur
-
Snel Koppelingen
Thuis Producten Over Oplossing Dienst Nieuws Contacteer -
Producten Categorie
Mengtanks Opslagtanks Fermentatietanks Brouwapparatuur CIP-reinigingssystemen Pasteuriseerapparaten Kant-en-klare oplossingen voor dranken en zuivel
-
-
Welkom bij Bezoek ons
Nr. 15 Yinghua Road, Chengdong Industrial Park, Daxu Town, Xiangshan County, Ningbo City, provincie Zhejiang, China -
Bel Wij
• Mob: +86 0574 6583 9268 -
Contacteer Wij online
• info@ymeequipment.com
Auteursrecht © YME Equipment Co., Ltd. Alle rechten voorbehouden.
OEM/ODM-fabrikant van vloeistofprocesapparatuur
Leverancier van brouwerijapparatuur
