

In de verf- en coatingindustrie leidt het ‘klonteren’ van pigmenten tot een slechte kleurontwikkeling en oppervlaktedefecten. Onze industriële High Shear Mixer is speciaal ontworpen voor dispersies...
READ MORE
Hoe verf wordt krachtig: stapsgewijze handleiding voor het verfproductieproces
Een manager van een verffabriek in Ningbo opende het productielogboek van de vorige week en ontdekte een bekend probleem: batch 2417 en batch 2418 gebruikten dezelfde formule, dezelfde pigmentpartijen en dezelfde procesgegevens, maar de opname uit batch 2418 vertoonde een lagere kleursterkte en een grovere maling. Het probleem was niet de ingrediënten. Het was de manier waarop de stappen van verspreiding en teleurstelling werden uitgevoerd.
Verfproductie is een gecontroleerde opeenvolging van dispergeren, mengen, testen en vullen. Een stabiele, consistente coating wordt bereikt wanneer elke fase wordt uitgevoerd met de juiste apparatuur en procesparameters. In dit artikel wordt uitgelegd hoe verf wordt vervaardigd in een typische industriële fabriek, welke procesfasen er het meest toe doen, en welke meng- en opslagapparatuur op elk punt het beste werkt.
Productie in één oogopslag: vier gecontroleerde fasen
Van een fabriek nu architecturale verven, industriële primers van autocoatings veroorzaakt, volgt de productievolgorde dezelfde structuur. De vier onderstaande fasen komen voor in vrijwel elk verfproductieproces.
| Stadion | Hoofddoel | Typische uitrusting | Procestijd |
|---|---|---|---|
| 1. Pigmentdispersie | Breek pigmentagglomeraten voor een praktische fijnheid | High-shear mixer, parelmolen | 30-90 minuten |
| 2. In de steek gelaten | Voeg harsen, oplosmiddelen en additieven toe om de bodembodem te bereiken | Mengtank met anker van turbineroerwerk | 20-60 minuten |
| 3. Kwaliteitstesten | Controleer de fijnheid, sterkte en kleursterkte | Hegman-meter, Brookfield-viscosimeter | 15-45 minuten |
| 4. Vullen en opslaan | Verpakt afgewerkte verf en behoud van de stabiliteit ervan | Vulkop-, opslag- en opslagtanks | Ga deur |
De bovenstaande tabel vat de totale stroom samen. In de volgende paragrafen wordt elke fase in praktische termen uitgelegd, met speciale aandacht voor de apparatuurbeslissingen die de consistentie van batch tot batch beïnvloeden.
Fase 1: Pigmentdispersie
Pigmenten komen in de verffabriek aan als fijne poeders, maar de primaire deeltjes worden op natuurlijke wijze geclusterd tot agglomeraten. In de geleverde staat worden deze clusters meestal geleverd 50-100 micron meer . In een afgewerkte verf moeten pigmentdeeltjes normaal gesproken gesproken worden tot de Bereik van 15-30 micron , en soms fijner voor hoogglansafwerkingen.
Dispersie is het mechanische proces dat deze agglomeraten uit elkaar haalt. Het houdt ervan dat er drie dingen tegelijkertijd gebeuren: het pigmentoppervlak bevochtigen met de bindmiddeloplossing, schuifkracht toepassen om de clusters te scheiden en de gescheiden deeltjes stabiliseren zodat ze tijdens de rest van het proces niet opnieuw agglomereren.
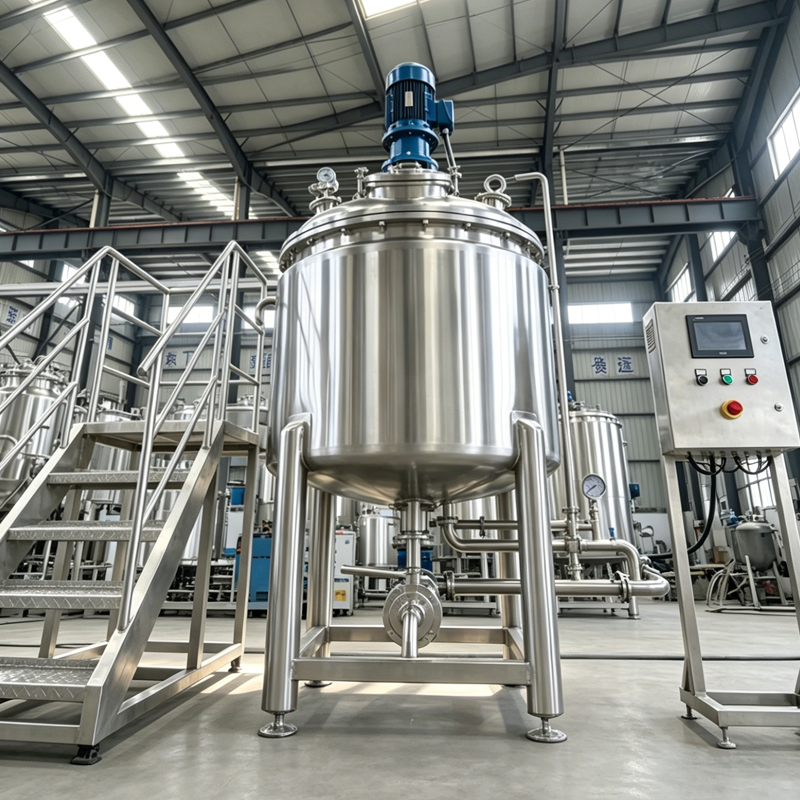 Industriële High Shear Mixer voor pigmentdispersie Deze mixer maakt gebruik van een motor met hoog koppel en een gespecialiseerde dispersieschijf om pigmentagglomeraten te breken, waardoor een consistente kleur en gladde afwerking gegarandeerd wordt bij verf- en coatingtoepassingen met een hoog enorm stofgehalte. Bekijk Product →
Een rotor-statormixer levert de mechanische energie die nodig is voor deze stap. De rotor draait met hoge snelheid in een stationaire stator en enorme tipsnelheden van ongeveer 20-50 m/sec . De slurry wordt in de stator gezogen en met hoge snelheid uitgestoten, waardoor hydraulische schuif- en botskrachten ontstaan die agglomereren in individuele pigmentdeeltjes splitsen.
Voor verffabrieken die upgraden van eenvoudige roerwerken met schoepen naar speciaal gebouwde dispersieapparatuur, kan een speciale industriële high-shear mixer voor het malen van pigmenten en verf de dispersietijd verkort van uren naar minuten, terwijl een duidelijke uniformere maalbasis wordt geproduceerd.
Typische dispersieparameters voor een analoge verfbatch
- Rotortipsnelheid: 20-50 m/s, afhankelijk van de pigmenthardheid en het bindmiddelsysteem
- Batchtemperatuur: beneden 50-60°C houd de verdamping van het oplosmiddel en de afbraak van de hars te lastig
- Dispersietijd: 30-90 minuten per batch, aanzienlijk met een Hegman-meter
- Fijnheidsdoel: Hegman-schaal 6-7, wat maximaal met ongeveer 15-25 micron voor de meeste industriële verven
Fase 2: teleurstelling en vermenging
Het pigment wordt volledig verspreid, wordt de vaste maalbasis naar een mengtank. De overige formulecomponenten worden hier toegevoegd: harsoplossingen, oplosmiddelen, ontschuimers, bevochtigingsmiddelen, biociden en thixotrope verdikkingsmiddelen. Deze fase wordt in de steek gelaten en bedoeld als duurzaam, het vloeigedrag en de applicatie-eigenschappen van de verf.
De ingrediënten waarin ingrediënten worden toegevoegd, is van belang. Als de hars snel wordt ingegoten, kan het voorkomen dat kleine gels of vlekjesvormen moeilijk opnieuw kunnen worden verspreid. Een verrassende verrassingsreeks ziet er als volgt uit:
- Start het roerwerk op lage snelheid en laad de maalbasis in de mengtank.
- Voeg hars en weekmaker toe in een gestage stroom, niet in één keer.
- Breng de oplosmiddelen langzaam in terwijl u de batchtemperatuur in de gaten houdt om verdamping te voorkomen.
- Voeg additieven toe, met ontschuimers aan het begin van de cyclus en verdikkingsmiddelen aan het einde van de cyclus.
- Sluit een korte homogenisatiepassage om de verspreiding te stabiliseren vóór het monsters.
Watergedragen verven zijn vooral veeleisend tijdens het afknappen. Het zijn emulsies, wat betekent dat overmatige schuifkracht de druppels kan breken en de hele batch kan destabiliseren. Een SS316L-homogenisatortank voor stabiele chemische emulsies geeft de verfproducent in dit stadion gecontroleerde afschuiving, met voldoende flexibiliteit om beide te worden bepaald met een lage capaciteit als beïnvloed met een hoog vastestofgehalte te verwerken.
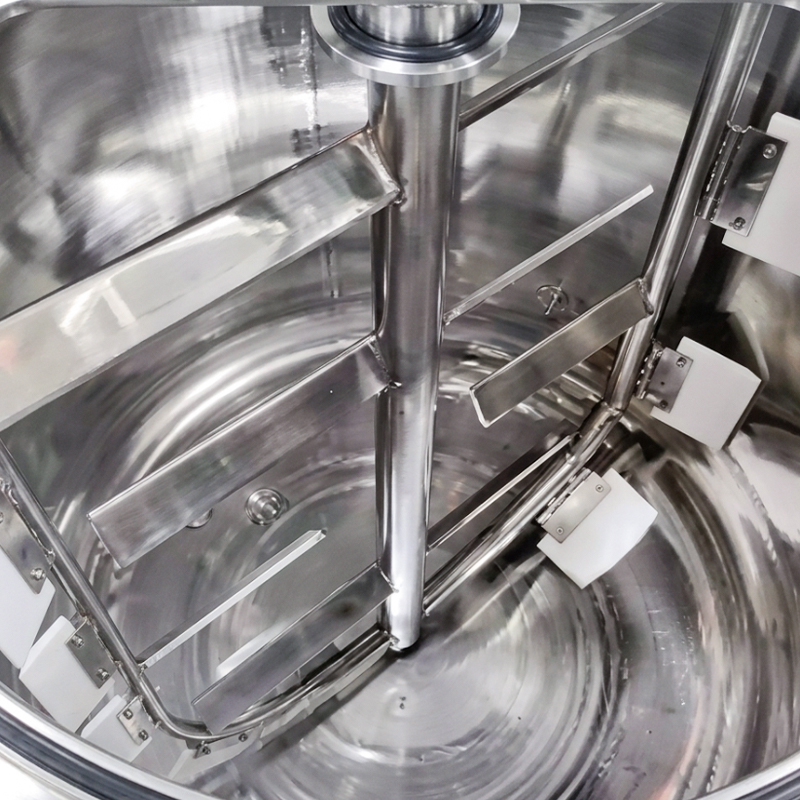 SS316L Homogenisatortank voor reactieve emulsies Deze tank, gebouwd met corrosiebestendig 316L roestvrij staal en een hoogwaardige homogenisator, voorkomt metaalverontreiniging en is geschikt voor chemische mengingen, polymeermodificatie en verwerking met hoge zuiverheid. Bekijk Product →
Het ontwerp van de mengtank is net zo belangrijk als de roersnelheid. Verschillende roerdergeometrieën creëren zeer verschillende stromingspatronen, en de juiste configuratie voorkomt dode zones waar ongemengd materiaal zich dichtbij de tankbodem bevindt. Voor een praktisch overzicht van hoe mengtanks werken en welke configuraties geschikt zijn voor verschillende processen, zie ons artikel over wat een mengtank is .
Fase 3: Kwaliteittesten
Voordat verf naar de vullijn wordt gestuurd, moet elke productiebatch een kleine procescontroletest doorstaan. Voor deze tests is geen volledig analytisch laboratorium vereist; ze zijn ontworpen om de meest verrassende batchfouten binnen enkele minuten op te sporen.
- Fijnheid van maling: gemeten met een Hegman-meter. Het doel voor industriële verven is doorgaans 6-7, wat grof met ongeveer 15-25 micron.
- Viscositeit: gemeten met een Brookfield rotatieviscosimeter. Vloeibare verven variërend meestal van 1 tot 30 poise (100-3000 mPa·s) bij 25°C.
- Dichtheid: Bevestigd dat de pigment- en bindmiddelverhoudingen binnen de specificaties vallen.
- Kleursterkte: een opname wordt vergeleken met een goedgekeurd referentiemonster uit de vorige geaccepteerde batch.
- Droogtijd: een snelle controle van het uittrekken van de film is bevestigd dat het uithardingsprofiel niet wordt verschoven.
Als een batch van deze tests niet doorstaat is, is de gewelddadige actie het terugsturen naar de aflaattank voor een aanpassing van het probleem van een extra dispersiepassage. Verf die niet goed is gemalen, kan niet zomaar worden gefilterd; de deeltjes zullen na filtratie weer verschijnen, dus de juiste reactie is nog een keer door de high-shear-apparatuur gaan.
Fase 4: Vullen en opslag
Na kwaliteitsgoedkeuring passeert de verf een filter, doorgaans 100 tot 200 micron, en gaat vervolgens naar de vullijn. Het vulvat moet de verf te allen tijde langzaam in beweging houden. Als de pigmenten zich kunnen bezinken, zullen de eerste containers dunner zijn dan de laatste, en zal de hele batch als defect worden gevonden, ook al heeft deze de laboratoriumtests doorstaan.
De afgewerkte verf wordt verpakt in containers variërend van blikken van 1 liter tot vaten van 200 liter, of vóór verzending in tanks opgeslagen. Zorgvuldige hantering tijdens het vullen van de consistentie die eerder werd bereikt bij het verspreiden en in de steek laten.
Het kiezen van de juiste apparatuur voor verfproductie
Wanneer een fabriek de capaciteit uitbreidt van de ene verffamilie naar de andere overschakelt, bijvoorbeeld van industriële e-mail op oplosmiddelbasis naar architecturale coating op waterbasis, moet het aanbod van apparatuur opnieuw worden bekeken. In de onderstaande tabel worden de drie meest krachtige uitrustingskeuzes bij de verfproductie vergeleken.
| Uitrustingstype | Beste voor | Viscositeitsbereik | Typische batchgrootte |
|---|---|---|---|
| Rotor-statormenger met hoge afschuiving | Pigmentdispersie, bereiding van maalbasis | 100-50.000 mPa·s | 500-5.000 liter |
| Homogenisatortank | Verven op waterbasis, emulsiestabilisatie | 200-10.000 mPa·s | 200-3.000 liter |
| Mengvat met open bovenkant | In de steek gelaten, algemene menging, flexibiliteit in kleine batches | 50-5.000 mPa·s | 500-5.000 liter |
Voor productielijnen die verven op oplosmiddelbasis en formules met een gemiddelde oplossing bieden, biedt een open vat met variabele snelheid flexibele mengcapaciteit tegen bescheiden kapitaalkosten. Het snelle chemische mengvat met open bovenkant is een praktisch voorbeeld, ontworpen om beide dispersies in één tank uit te voeren.
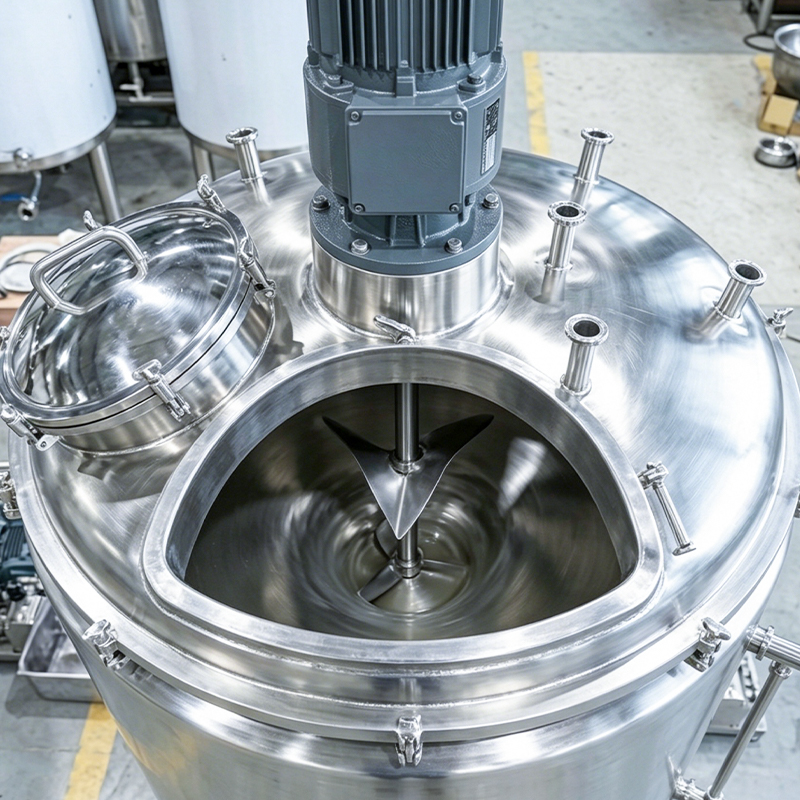 Hogesnelheidsvat met open bovenzijde voor het mengen van chemicaliën Met waaiers met variabele snelheid tot 960 tpm en een open ontwerp, verwerkt dit vat snel poeders en kan het pigmentdispersie en krachtige vloeistofmenging verwerken met een versterkte constructie. Bekijk Product →
Praktische selectiecriteria
- Constructiemateriaal: SS304 is geschikt voor verven op oplosmiddelbasis; SS316L heeft de voorkeur voor systemen op waterbasis en chloridehoudende additieven.
- Verwarming of koeling met mantel: vereist wanneer de capaciteit moet worden gecontroleerd tijdens dispersie en afkoeling.
- Clean-in-place-mogelijkheid: verkort de omsteltijd bij het wisselen tussen kleuren van productfamilies.
- Tankcapaciteit versus batchgrootte: zorg voor minimaal 15-20% vrije ruimte voor toevoegingen van oplosmiddelen en door afschuiving veroorzaakte spatten.
- Snelheidsregeling: aandrijvingen met variabele frequentie zorgen ervoor dat één tank kan overschakelen van het mengen met lage afschuiving naar dispersie met hoge afschuiving.
De verfproductie ziet er van buiten eenvoudigweg uit: meng pigment, hars en oplosmiddel en verpak het resultaat. In de praktijk stelt elke fase, van het verspreiden en in de steek laten tot het testen en vullen, andere mechanische eisen aan de apparatuur. De batchconsistentie wordt niet alleen bepaald door de formule, maar ook door hoe goed de meng- en dispergeerapparatuur aansluit bij het pigmentsysteem, het probleembereik en de productieschaal.
Als u een nieuwe verfproductielijn plant, helpt u een bestaande fabrieksupgrade van de dispersiecapaciteit toegevoegd, om het proces te bespreken met een leverancier van apparatuur die tanks, roerwerken en high-shear mixers kan kiezen op uw specifieke ingrediënten. Neem contact op met ons op om uw projectvereisten te bekijken.
Nieuws
-
-
Bij farmaceutische R&D is het handhaven van de steriliteit en precisie in kleine volumes (50L-200L) van het grootste belang. Deze compacte mobiele batchskid combineert een uiterst nauwkeurige roert...
READ MORE -
Voor hoogwaardige producten voor persoonlijke verzorging zijn microbiële groei in spleten en een ongelijkmatige verdeling van oppervlakteactieve stoffen kritische kwaliteitsrisico's. Deze sani...
READ MORE -
Om een houdbaarheid van zes tot twaalf maanden voor zuivelproducten bij kamertemperatuur te bereiken, is een nauwkeurige UHT-behandeling (137°C–142°C) nodig, gevolgd door snelle afkoeli...
READ MORE -
Kleverige suikers en pulp in sapleidingen vereisen nauwkeurig thermisch beheer om karamellisatie tijdens het reinigen te voorkomen. Dit gespecialiseerde semi-automatische CIP-systeem is g...
READ MORE -
Het balanceren van zure en alkalische wasbeurten is van cruciaal belang voor het verwijderen van zowel organische als anorganische verontreinigingen. Deze semi-automatische CIP-skid met t...
READ MORE
YME-apparatuur
-
Snel Koppelingen
Thuis Producten Over Oplossing Dienst Nieuws Contacteer -
Producten Categorie
Mengtanks Opslagtanks Fermentatietanks Brouwapparatuur CIP-reinigingssystemen Pasteuriseerapparaten Kant-en-klare oplossingen voor dranken en zuivel
-
-
Welkom bij Bezoek ons
Nr. 15 Yinghua Road, Chengdong Industrial Park, Daxu Town, Xiangshan County, Ningbo City, provincie Zhejiang, China -
Bel Wij
• Mob: +86 0574 6583 9268 -
Contacteer Wij online
• info@ymeequipment.com
Auteursrecht © YME Equipment Co., Ltd. Alle rechten voorbehouden.
OEM/ODM-fabrikant van vloeistofprocesapparatuur
Leverancier van brouwerijapparatuur
